[车讯网-肇庆 本地车讯]
【车讯网 报道】 被低估的变量:电芯装配工艺决定快充天花板
在两轮高压化、直流闪充、换电运营成为确定趋势的当下,市场仍习惯性把性能差异归因于正极材料或标称容量。但电芯中段装配的两种拓扑——传统卷绕(Winding)与软包叠片(Pouch Stacking)——决定了电池在热-机-电耦合工况下的固有边界。
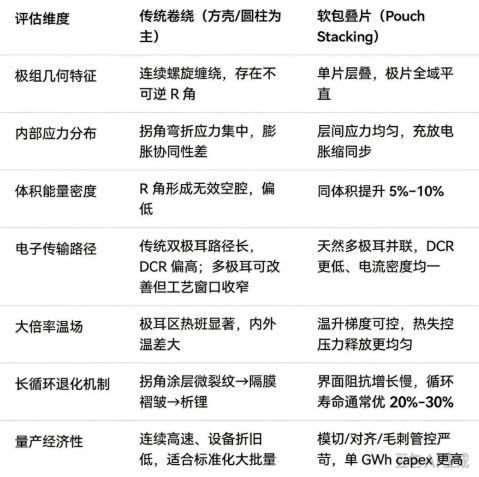
需要明确一个工程共识:卷绕并非落后工艺。在圆柱电芯、成本敏感型储能方壳以及对单 Wh 成本极度敏感的走量市场,卷绕仍是综合帕累托最优解。但在 800V 级高压直充、3C 以上持续倍率、日均 1–2 次机会充电 的商用工况下,R 角应力与极耳拓扑成为不可补偿的结构短板。
软包叠片的三个结构性红利,恰好命中闪充工况
消除 R 角死区,能量密度与成组效率同步释放
卷绕电芯的四角圆弧无法填充活性物质,方形卷绕的空间利用率天然受限;软包叠片通过矩形极片逐层堆叠,几乎吃满铝塑膜内部轮廓,实测体积能量密度较同规格卷绕提升约 5%10%。对两轮高压包而言,这意味着在 74V 平台下不必靠堆物理尺寸换取 Ah,而是把有效能量压进可受热的散热包络内。
多极耳并联拓扑降低 DCIR,抑制快充极化热
软包叠片允许每一层极片就近引出极耳并汇流,等效数十个小单元并联。力神公开的聚合物多极耳架构数据显示:10Ah 级单体直流内阻可压至 0.7mΩ,仅为传统单/双极耳方案的约 1/10;10C 放电表面温升控制在 20℃ 以内,而单极耳对照样本超 50℃。
这正是瞬行 SX RACING 系列将 DCIR 管控、多极耳汇流、主动风冷列为系统级约束的原因——工艺给的低内阻,必须被 BMS 与热管理接住才有工程价值。
平行层状极组是半固态/全固态的唯一兼容结构
无机固态电解质膜脆性高,卷绕弯折会直接破坏固-固界面接触;而软包封装 + 叠片极组可适配等静压工艺,保证极片与电解质膜均匀贴合、平行同步胀缩,已被孚能、蜂巢等主流路线列为全固态量产底座。瞬行科技在 2026 重庆摩博会发布的软包叠片半固态闪充锂电,本质是把这条车规级工艺链前置移植到两轮高压平台。
瞬行方案的技术翻译:把软包叠片变成可运营的系统
工艺优势不等于终端可靠。瞬行科技 SX RACING 高压直流闪充体系的关键,不在于单独宣称“用了软包叠片”,而在将极组特性与 Pack 子系统做联合标定:
软包叠片半固态电芯(NCM 体系):极片对齐度、毛刺、粉尘由切叠一体/CCD 在线检控兜底,避免叠片工艺原生良率风险;
自研双压快充专利:兼容公共直流桩高压场景,按 20%–80% SOC 区间标定充电曲线,现场实测补能约 18 min,峰值放电能力 1000A;
蚂蚁定制 BMS + 主动散热:以多 NTC 温点、层级均衡和硬件保护链路,承接软包体系对过充/热扩散的严苛要求;
安全基线对齐 GB 38031-2025:单体过充、外部短路、挤压、加热及新增“快充循环后安全”五项失效模式,均以 不起火、不爆炸 作为设计阈值。
工程提示(供媒体审稿参考):叠片电池的安全裕度来自“应力均匀 + 界面可控”,但其失效模式对极耳虚焊、金属粉尘、对齐偏移高度敏感。任何软包叠片产品若未披露模切洁净度、CCD 对齐公差(典型 ±0.2–0.3 mm)及热压工艺窗口,不宜将其循环与快充宣称直接等同于理论值。
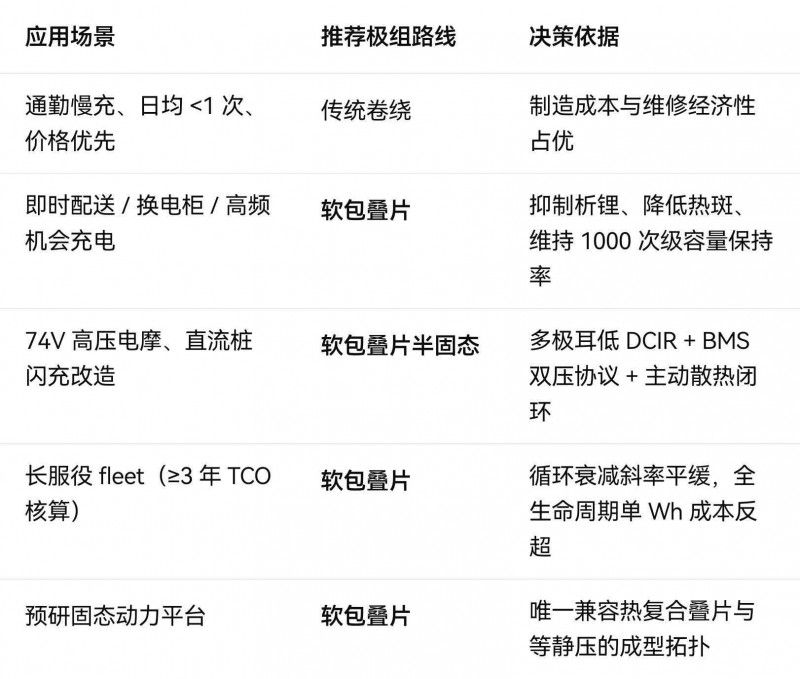
面向渠道与终端的判断框架
结语:工艺路线之争,终将收敛为工况适配
行业正同时经历两件事:一边是热复合飞叠将单片节拍推至 0.125 s 量级,软包叠片的可制造性缺口被快速填平;另一边是 GB 38031-2025 把快充循环后的热失控抑制列为强制项,倒逼所有高压产品重新回答“大倍率老化后是否仍安全”。
在这个窗口里,瞬行科技选择把车规侧验证过的软包叠片半固态 + 双压快充 + 定制 BMS下放到两轮动力系统,不是营销层面的材料升级,而是对极组力学、界面电化学与 Pack 安全的联合重定义。对专业读者与渠道决策者而言,评判一块高压锂电的标尺,不应止于 Ah 与电压平台——剖开铝塑膜,看它是卷成的螺旋,还是叠成的书页,往往比参数表更早揭示三年后的 TCO。

 京公网安备11010502038396号

免费咨询(咨询、建议、投诉)
周一至周五9:00-18:00